Optimale Gestaltung von Passermarken für die SMD Bestückung
Passermarken: was die Bestückungsmaschine auf Ihrer Leiterplatte braucht
Ihr Layout ist fertig, und der Bestücker fragt nach Passermarken? Wozu die Maschinen sie brauchen und welche Passermarken auf Ihre Leiterplatte gehören, zeigen wir Ihnen hier.
Ihr Layout ist fertig und liegt beim EMS-Betrieb. Doch bevor die erste Serie anläuft, kommt eine Rückfrage: Wo sitzen die Passermarken? Auf den ersten Blick wirkt das nebensächlich. Für die Funktion Ihrer Baugruppe spielen die kleinen Marken keine Rolle, im Schaltplan tauchen sie gar nicht auf. Gebraucht werden sie erst in der Fertigung, dort allerdings an mehreren Stationen.
Was die Kamera an den Passermarken abliest
Die Rückfrage nach den Passermarken wirkt auf den ersten Blick nebensächlich. Für die Funktion Ihrer Baugruppe spielen die kleinen Marken keine Rolle, im Schaltplan tauchen sie gar nicht auf. Gebraucht werden sie erst in der Fertigung, dort allerdings an mehreren Stationen.
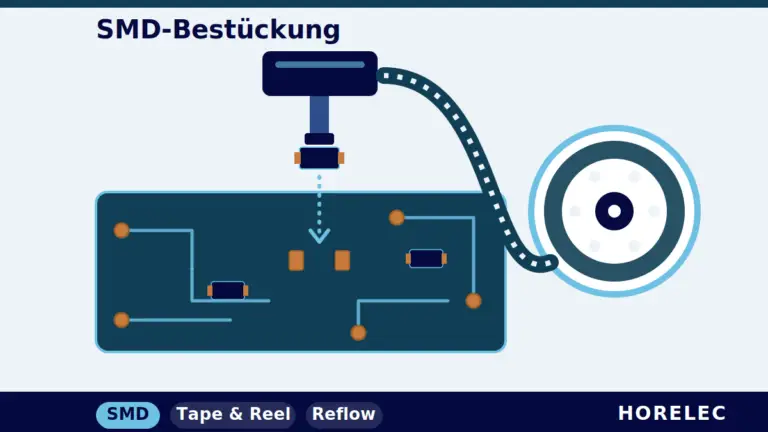
Passermarken, oft auch Fiducials genannt, sind optische Referenzpunkte auf der Leiterplatte. Sie dienen allein der Produktion. Auf der Bestückungslinie erfassen Kameras diese Punkte und berechnen daraus, wo Ihre Leiterplatte gerade liegt. Das beginnt beim Schablonendruck, wenn die Lotpaste auf die Pads kommt, also auf die Lötflächen der Bauteile. Danach richtet sich der Bestückungsautomat nach denselben Marken, und nach dem Löten auch die automatische optische Inspektion (AOI). Wie die Stationen ineinandergreifen, zeigen wir Ihnen im Beitrag zur SMD Bestückung.
Warum reicht es nicht, die Leiterplatte einfach genau einzuspannen? Keine Platine liegt exakt gleich in der Maschine. Schon eine kleine Verschiebung genügt, und ein feines Bauteil landet neben seinen Pads. Dazu kann eine Leiterplatte leicht gedehnt oder verdreht sein. Über die Passermarken misst die Kamera das nach, und die Maschine passt jede Bauteilposition daran an.
Die meisten heutigen Bestückungsgeräte richten die Leiterplatte über Bilderkennung aus. Grundsätzlich findet sich die Kamera auch an anderen Merkmalen zurecht, etwa an Durchkontaktierungen, den metallisierten Bohrungen zwischen den Lagen. Darunter leidet allerdings die Genauigkeit, mit der die Bauteile sitzen. Passermarken gehören deshalb auf jede Leiterplatte, die automatisch bestückt wird, auch wenn keine besonders feinen Bauformen darauf sitzen.
Wo Passermarken auf Leiterplatte und Nutzen sitzen
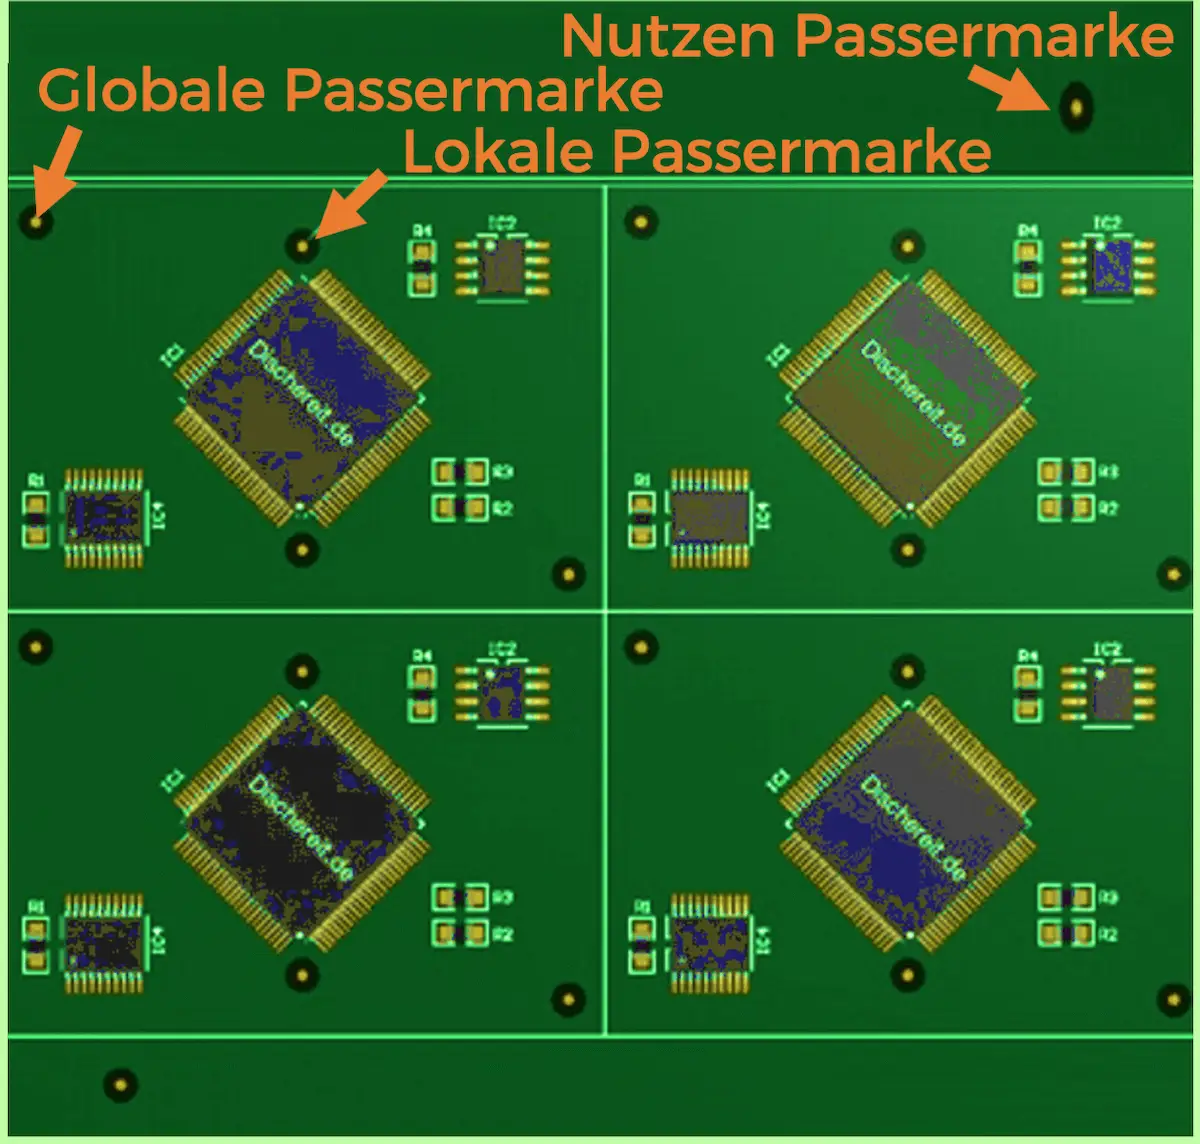
Die Norm IPC-7351 unterscheidet drei Arten. Nutzen-Passermarken sitzen auf dem Rand des Nutzens. So heisst der Verbund, in dem mehrere Leiterplatten gemeinsam gefertigt werden. Diese Marken richten vor allem den Schablonendruck aus. Globale Passermarken sitzen auf der einzelnen Leiterplatte und bilden den Bezug für alle Bauteile darauf. Lokale Passermarken stehen direkt bei einem Bauteil mit sehr feinem Raster. Das betrifft etwa QFN- oder BGA-Gehäuse mit einem Anschlussabstand unter 0,5 mm.
Bei der Platzierung kommt es auf den Abstand an. Drei globale Passermarken bilden ein Dreieck und liegen so weit wie möglich auseinander. Dann erkennt die Kamera auch eine Dehnung oder Verdrehung der Platine zuverlässig. Ideal ist ein Dreipunktsystem: Die Marke unten links liegt auf dem Nullpunkt, die beiden anderen in positiver X- und Y-Richtung. Auf dem Nutzenrand gilt dasselbe mit drei Marken.
Manche Layouts sehen auf dem Nutzenrand vier Marken vor, eine in jeder Ecke. Liegen sie symmetrisch, findet die Kamera sie auch dann, wenn der Nutzen verkehrt herum im Schablonendrucker liegt. Die Maschine bemerkt den Fehler nicht. Sitzt die vierte Marke dagegen bewusst asymmetrisch, fällt eine falsch eingelegte Leiterplatte sofort auf.
So prüfen Sie Ihr Layout vor der ersten Serie
Ebenso wichtig wie das Layout sind die Bestückungsdaten. Die Koordinatendatei, auch Pick-and-Place-Datei genannt, enthält die Position jedes Bauteils. Am besten stehen die Passermarken von Anfang an darin. Dann rechnet die Maschine gleich mit den richtigen Referenzpunkten, und vor dem Start braucht es dazu keine Rückfrage.
Nicht jede Leiterplatte braucht alle drei Arten. Die Norm beschreibt zwar lokale Passermarken, heutige Maschinen benötigen sie aber kaum noch. Sinnvoll sind sie vor allem auf sehr grossen Leiterplatten mit Fine-Pitch-Bauteilen. Dort kommt es auf eine hohe Bestückgenauigkeit an. Für unsere Fertigung bei HORELEC brauchen wir Nutzen-Passermarken und globale Passermarken.
Ob Ihr Layout bereit ist, prüfen Sie mit wenigen Fragen. Sitzen auf jeder Leiterplatte drei globale Passermarken im Dreieck, möglichst weit auseinander? Liegt die Marke unten links auf dem Nullpunkt? Hat der Nutzenrand eigene Marken, und liegen sie bei vier Stück asymmetrisch? Stehen alle Marken auch in der Koordinatendatei? Können Sie alle vier Fragen mit Ja beantworten, hat die Maschine, was sie zur Orientierung braucht. Die empfohlenen Masse für die Marken zeigen wir Ihnen weiter unten im Detail.
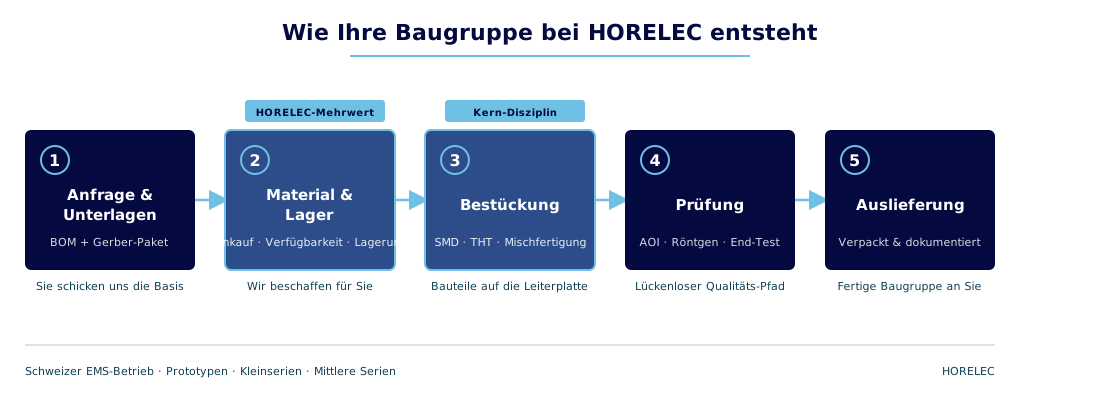
Damit Ihre Serie gleichbleibend gelingt, braucht jedes Bauteil seinen passenden Weg auf die Leiterplatte. Manche setzt die Maschine, andere setzen wir von Hand. Wie beide Verfahren mit Materialbeschaffung und Prüfung zu einer fertigen Baugruppe zusammenkommen, zeigen wir Ihnen Schritt für Schritt.
Vier Beiträge, die aufeinander aufbauen
SMD Bestückung: so kommt jede Serie in gleicher Qualität zurück
Die Maschine — warum die SMD-Bestückung automatisch und wiederholbar läuft.
THT Bestückung: so sitzen bedrahtete Bauteile in jeder Serie gleich fest
Die Hand — was nicht auf die Oberfläche passt, setzen wir von Hand.
Passermarken: was die Bestückungsmaschine auf Ihrer Leiterplatte braucht
Das Layout — was die Maschine auf Ihrer Leiterplatte braucht.
Direktstecktechnik: Steckverbindungen ohne Sockel und ohne Lötschritt
Die Verbindung — stecken statt löten, ohne Sockel und Lötschritt.
Sollen Ihre bedrahteten Bauteile in jeder Serie gleich sauber sitzen?
Beschreiben Sie uns in ein paar Sätzen, wo es hakt. Frau Manuela Hofmann meldet sich umgehend persönlich bei Ihnen und bespricht mit Ihnen, was es braucht, damit Ihre Stecker und Leistungsbauteile in jeder Serie halten. Natürlich kostenlos und unverbindlich.
Lieber anrufen? +41 (0)44 886 30 65
Ihre Ansprechpartnerin
Manuela Hofmann
Administrative Leitung
THT Bestückung im Detail
Ablauf & Verfahren
Was ist THT Bestückung?
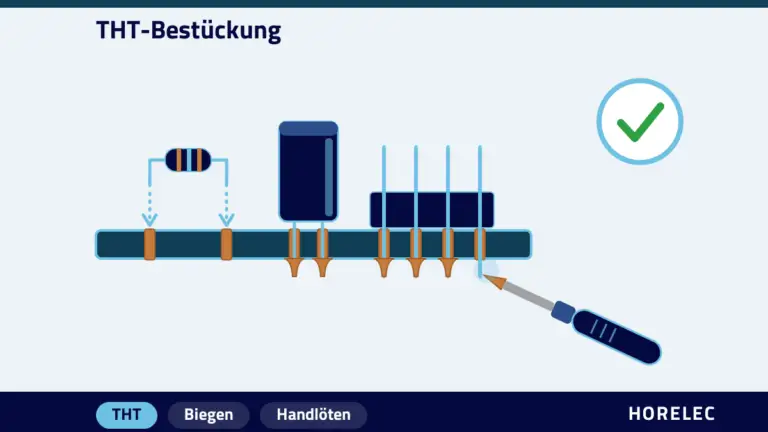
THT steht für Through-Hole Technology, auf Deutsch Durchsteckmontage. Bei der THT Bestückung stecken die Anschlussdrähte eines Bauteils durch Bohrungen in der Leiterplatte. Auf der Unterseite werden sie mit den Kupferflächen verlötet. Die Bohrungen sind innen meist metallisiert, sodass das Lot hineinfliesst und eine feste Verbindung entsteht. Einen Überblick gibt der Wikipedia-Artikel zur Durchsteckmontage.
Wie läuft die THT Handbestückung ab?
Am Anfang steht der Bestückungsplan für die Leiterplatte. Danach trennen wir die Bauteile vom Gurt, sortieren sie und biegen die Drähte mit Biegelehren auf das Rastermass. Gesetzt und gelötet wird von Hand. Die THT Bestückung endet bei uns mit der Reinigung von Flussmittelresten und einer Sichtkontrolle. Auf Wunsch messen wir die Baugruppe nach Ihren Vorgaben.
Was unterscheidet SMT und THT Bestückung?
SMD-Bauteile sitzen auf der Oberfläche der Platine und werden maschinell platziert. Bei der THT Bestückung gehen die Drähte durch Bohrungen. Das braucht mehr Platz, hält mechanisch aber mehr aus. Die Oberflächenmontage ist schneller und eignet sich für kleine Bauformen. Viele Baugruppen verbinden beide Verfahren auf einer Leiterplatte.
In der Praxis
Warum biegt man THT Bauteile vor dem Bestücken?
Die Anschlussdrähte bedrahteter Bauteile müssen genau zum Lochabstand der Leiterplatte passen. Mit Biegelehren bringen wir sie vor der THT Bestückung auf dieses Rastermass. So sitzt das Bauteil ohne Spannung im Loch, und die Lötstelle wird nicht belastet. Bei Bauteilen, die mit Abstand zur Platine montiert werden, legt die Biegung auch die Höhe fest.
Wie werden THT Bauteile gelötet?
Beim Handlöten erhitzt der Lötkolben Draht und Lötauge gleichzeitig. Das Lot fliesst in die Bohrung und bildet auf beiden Seiten eine Lötstelle. In unserer THT Bestückung löten wir an Lötanlagen von Hand. Bei sehr hohen Stückzahlen arbeiten viele Betriebe mit Wellen- oder Selektivlötanlagen. Für Serien mit vielen Varianten bleibt das THT Löten von Hand oft die passende Wahl.
Wie läuft eine SMD THT Bestückung ab?
Auf vielen Leiterplatten sitzen beide Bauteilarten. In der Regel kommen zuerst die SMD-Bauteile maschinell auf die Platine und werden im Reflow-Ofen verlötet. Danach folgt die THT Bestückung der bedrahteten Bauteile von Hand. Unser Team hat in beiden Verfahren viel Praxis. Wie die Maschine arbeitet, zeigt der Beitrag zur SMD Bestückung.
Häufige Fragen
Für welche Bauteile eignet sich die Durchsteckmontage auf der Platine?
Durchsteckmontage lohnt sich bei Bauteilen, die mechanisch belastet werden oder viel Strom führen. Typisch sind Steckverbinder, Klemmen, grosse Elektrolytkondensatoren und Transformatoren. Bei HORELEC findet die THT Bestückung vor allem in der Leistungselektronik Anwendung. Auch Bauteile, die es nicht als SMD-Variante gibt, kommen auf diesem Weg auf die Leiterplatte.
Arbeiten Sie bleifrei nach RoHS?
Wir arbeiten so weit möglich nach der RoHS-Richtlinie 2011/65/EU. Sie beschränkt Blei und andere Schwermetalle in Elektro- und Elektronikgeräten. Für Anwendungen mit besonderen Anforderungen an die Zuverlässigkeit sieht die Richtlinie Ausnahmen vor. Bei der THT Bestückung beraten wir Sie deshalb zu verbleiter wie zu RoHS-konformer Ausführung. Den Wortlaut der Richtlinie finden Sie bei EUR-Lex.
Übernehmen Sie auch die Montage bis zum fertigen Gerät?
Ja. Wir begleiten Ihr Projekt von der Beschaffung der Bauteile über die Bestückung bis zur Qualitätskontrolle. Die THT Bestückung setzen wir dabei auch bis zur Fertigstellung kompletter Geräte ein. Das kann Ihnen zusätzliche Herstellungs- und Transportwege ersparen. Was wir dafür von Ihnen brauchen, klären wir bei Ihrer Anfrage.
[Kategorie] – Aktuelles
Passermarker in der SMD Bestueckung. Sie werden auf Leiterplatten als optische Referenzpunkte für automatisierte Fertigungsverfahren verwendet. Daher sind Passermarker in der SMD Bestückung zwingend notwendig, um Fehlerquellen zu minimieren und eine optimale Bestückungsqualität zu erreichen
Optimale Gestaltung von Passermarker für die SMD Bestückung
Passermarker in der SMD Bestückung
Passermarken – auch öfters als Fiducial bezeichnet – werden auf Leiterplatten als optische Referenzpunkte für automatisierte Fertigungsverfahren verwendet.
Um Fehlerquellen zu minimieren und eine optimale Bestückungsqualität zu erreichen sind Passermarken für die SMD Bestückung zwingend notwendig.
Die Passermarken werden optisch durch Kameras erfasst um die Position der Leiterplatte im Siebdrucker, Bestückungsautomat oder AOI zu erfassen. Passermarken dienen nur der Produktion. In wenigen Fällen werden diese auch noch für Testpunkte verwendet.
Optimal ist es, wenn die Fiducial von Anfang an im Pick&Place (Koordinaten-File) vorhanden sind.
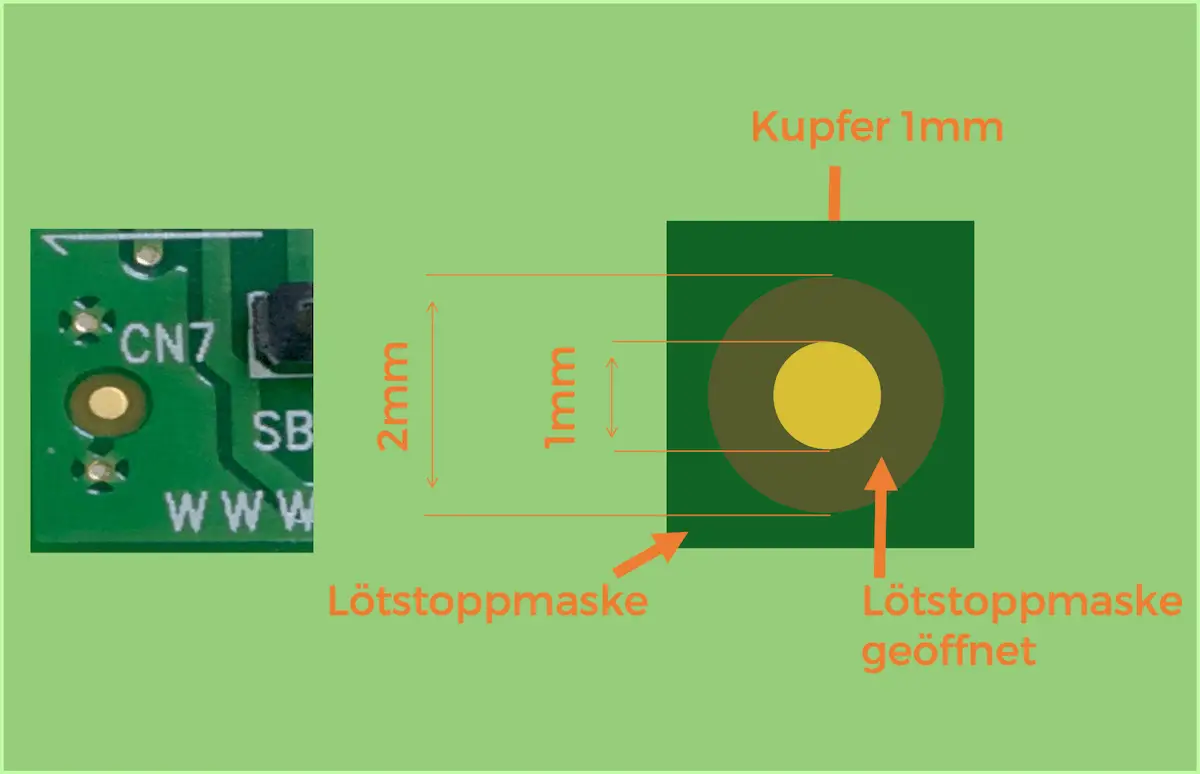
Optimale Masse für Passermarker
Wo sind Passermarken unbedingt notwendig – wie sollen diese platziert werden?
Gemäss IPC7351 sind drei Passermarken normiert:
Panel Fiducial (Nutzen Passermarker)
Zur optimalen Ausrichtung im Pastendruckprozess benötigt es 3 Fiducial auf dem Nutzenrand.
Sofern Sie – wie auf dem nächsten Bild – 4 Marker anbringen möchten, sollten diese unbedingt assymetrisch sein, damit bei einem falschen Beladen des Siebdruckers diese Leiterplatte nicht erkannt wird.
Globale Fiducial (Leiterplatten Passermarker)
Globale und/oder Panel-Referenzpunkte sollten idealerweise auf einem Dreipunktgitter basierenden System liegen, wobei der untere linke Referenzpunkt auf dem 0,0-Nullpunkt liegt und die beiden anderen Referenzpunkte in der positiven X- und Y-Richtung liegen.
Daher sollten sich Globale Referenzpunkte sollten auf allen Leiterplatten befinden, welche Komponenten enthalten, die automatisiert bestückt werden sollen.
Dies gilt selbst dann, wenn der Schaltungsentwurf keine Fine Pitch (<= .020″ Pitch) Komponenten enthält. Die meisten modernen Bestückungsgeräte verwenden für die Ausrichtung der Leiterplatte eine Bilderkennung.
Zwar können auch andere Schaltungsobjekte (Durchkontaktierungen usw.) verwendet werden, doch kann dies die genaue Komponentenplatzierung beeinträchtigen.
Mindestens drei globale Referenzmarken sind vorzusehen, wenn es notwendig ist, nichtlineare Verzerrungen wie Skalierung, Dehnung und Verdrehung zu korrigieren.
Diese globalen Referenzmarken sollten sich in einem dreieckigen Muster befinden und auf der Leiterplatte so weit wie möglich voneinander entfernt sein.
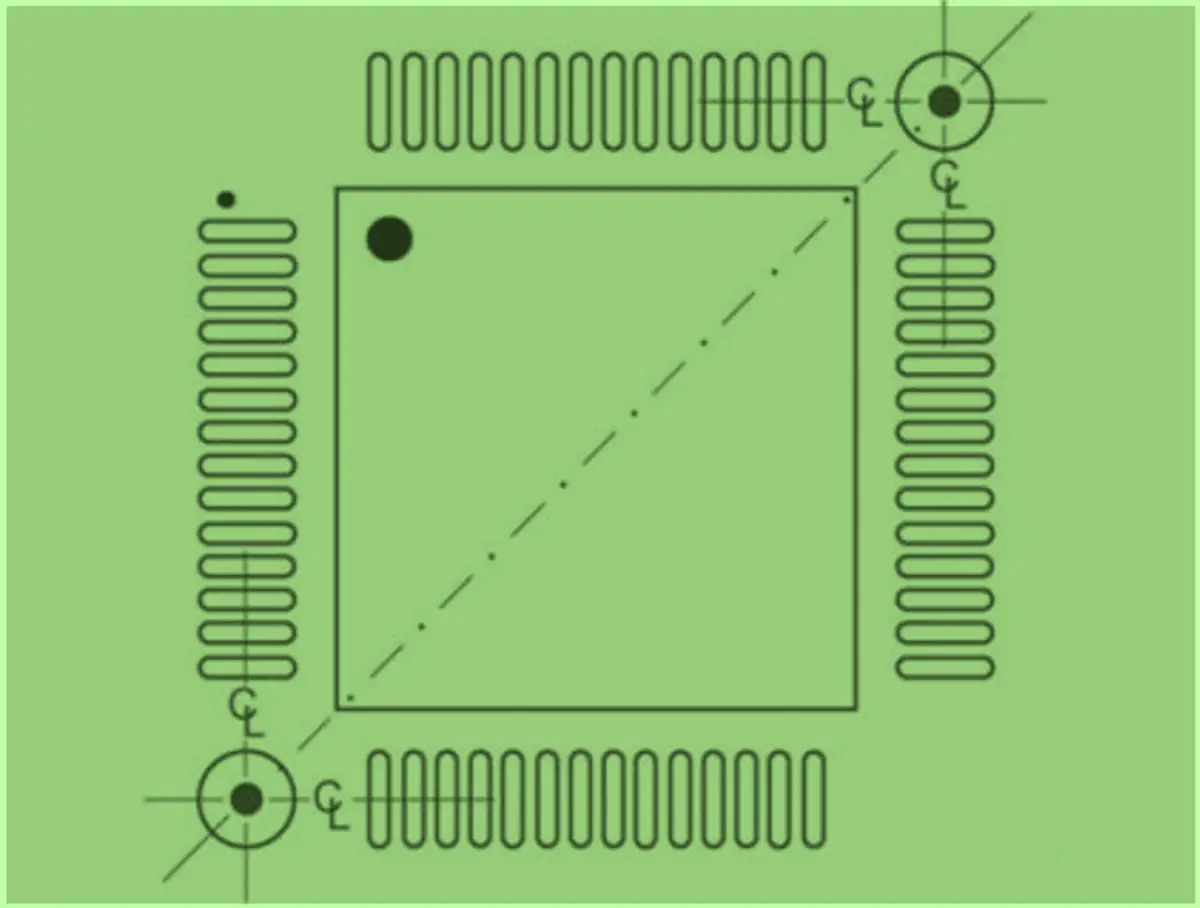
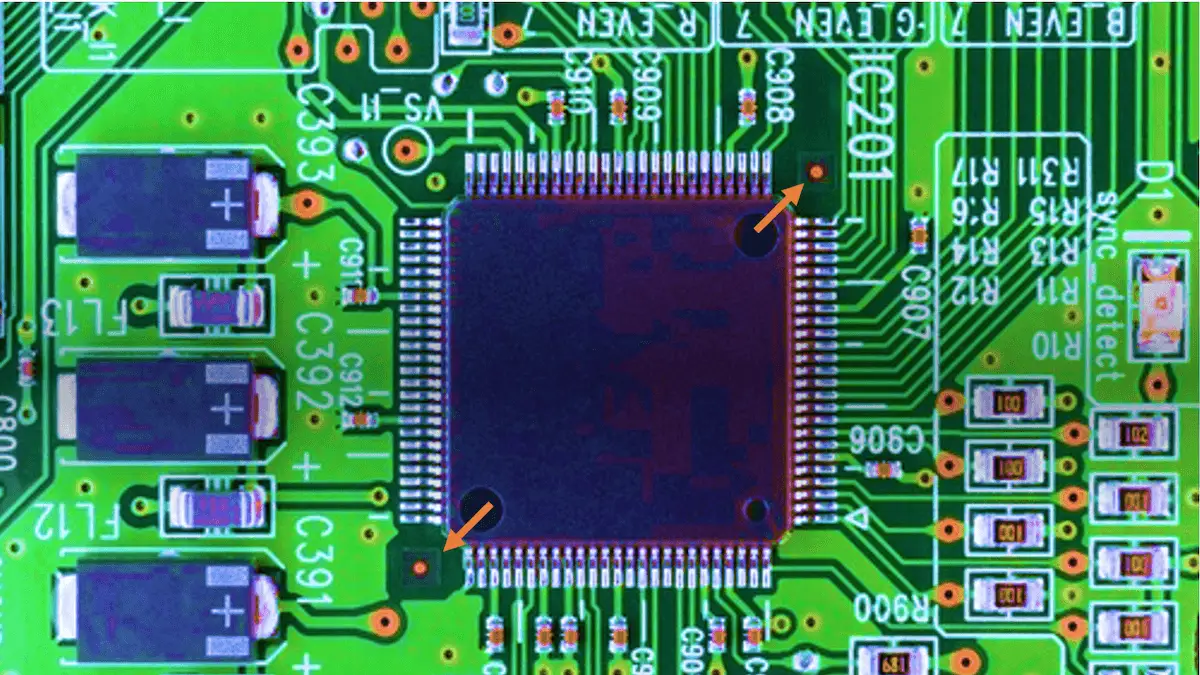
Local Fiducial (Lokale Passermarker)
Mögliche Platzierung der lokalen Passermarker
Vermassung der lokalen Passermarkern
Eine mögliche Platzierung der Fiducials auf einem Nutzen mit vier Leiterplatten
Standard bei Horelec GmbH
Gerne unterstützen wir Sie bei der Umsetzung Ihres Projektes . Fragen Sie uns an, wir beraten Sie gerne.

EMS Produktionsmaschinen
Unsere EMS Produktionsmaschinen im Einsatz. Sie sind die Basis für eine qualitativ gute EMS Dienstleistung. Daher legen wir sehr viel Wert auf gute Qualität unserer Maschinen, eine gute
5 Fakten rund um den Prototypenbau
Warum Sie grossen Wert auf serienfertige Prototypen legen sollten | Welche Bedeutung hat das Pick&Place File | Welches sind die wichtigsten Punkte um Kosten … |